Jak dokumentacja, testy i oznaczenia decydują o uruchomieniu szafy sterowniczej bez poprawek
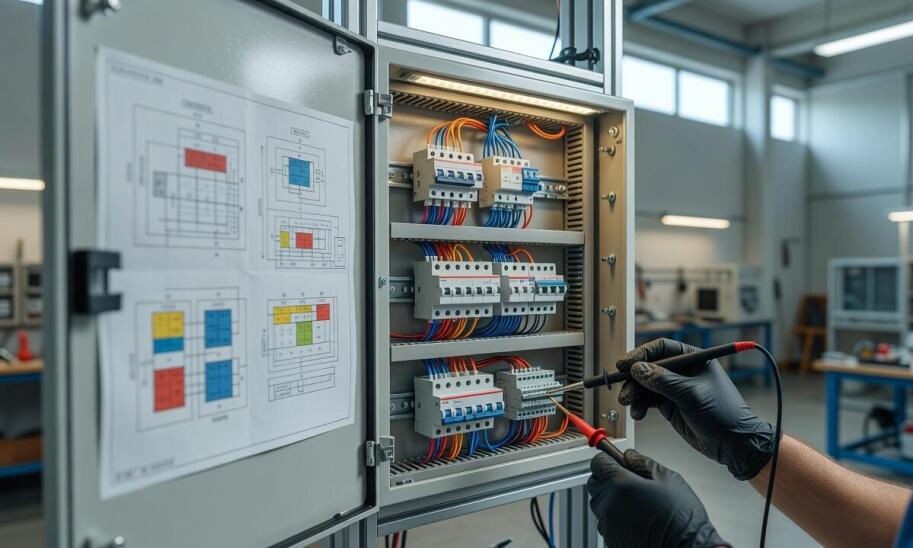
Uruchomienie zautomatyzowanej linii technologicznej w odlewni żeliwa to proces, w którym czas odgrywa kluczową rolę. W montażu układów automatyki decyduje nie tyle samo fizyczne połączenie komponentów, ile liczba poprawek wymaganych po dostawie na obiekt. Każda nieplanowana korekta na docelowej hali produkcyjnej wydłuża start instalacji i podnosi koszty przestojów. Błędy wykryte dopiero podczas integracji z maszynami oznaczają konieczność przerywania prób, rozpinania obwodów i wprowadzania doraźnych zmian w schematach. Dlatego producenci zaawansowanych systemów dla przemysłu ciężkiego opierają się na modelu, w którym główny ciężar weryfikacji przesuwa się na etap warsztatowy. Starannie zaplanowany montaż przedwysyłkowy pozwala zredukować ryzyko awarii jeszcze przed transportem urządzeń do klienta.
Jak przebiega montaż i weryfikacja przedwysyłkowa szaf?
Przed przystąpieniem do jakichkolwiek prac montażowych niezbędne jest zgromadzenie kompletnych danych wejściowych. Należą do nich precyzyjne schematy elektryczne, zestawienia aparatury modułowej, szczegółowe opisy warunków środowiskowych oraz wytyczne służb utrzymania ruchu docelowego zakładu. Brak spójności w dokumentacji projektowej prowadzi do niejednoznaczności, co na późniejszym etapie znacząco utrudnia diagnostykę. Na podstawie poprawnie zebranych informacji dobiera się odpowiedni typ obudowy, rozmieszczenie kanałów grzewczych oraz właściwy sposób prowadzenia przewodów zasilających i sygnałowych.
Przeczytaj również: Co to jest automatyka przemysłowa?
Kolejny etap obejmuje mechaniczne rozmieszczenie aparatury na szynach nośnych oraz korytkach kablowych w przestrzeni warsztatowej. Montażyści układają okablowanie, rygorystycznie oddzielając obwody dużej mocy od wrażliwych sygnałów sterujących. Odpowiednie rozdzielenie tras kablowych zapobiega powstawaniu szkodliwych zakłóceń elektromagnetycznych. Każdy przewód otrzymuje dedykowany znacznik na obu końcach zgodnie z topologią sieci. Po fizycznym spięciu wszystkich elementów następuje szczegółowa kontrola wizualna oraz podstawowe pomiary izolacji, które przygotowują rozdzielnicę do prób pod napięciem.
Przeczytaj również: Sterowniki jako mózg automatyki przemysłowej
Właściwe testy odbiorcze, znane w przemyśle jako FAT (Factory Acceptance Test), weryfikują zgodność wykonania z założeniami. Sprawdzenie ciągłości obwodów ochronnych oraz prawidłowego działania zabezpieczeń to absolutna podstawa bezpieczeństwa. Automatycy symulują sygnały wejściowe i wyjściowe docelowych maszyn, weryfikując reakcje sterownika PLC na stany awaryjne. Pozwala to na wczesne wykrycie błędnego adresowania modułów komunikacyjnych czy odwróconej logiki czujników. Usunięcie takich niezgodności w warsztacie zajmuje ułamek czasu, jakiego wymagałoby to na terenie odlewni.
Przeczytaj również: Jak przywrócić do użycia robot przemysłowy po poważnej kolizji?
Dlaczego środowisko odlewni wymaga szczególnych zabezpieczeń?
Hale produkcyjne w przemyśle metalurgicznym charakteryzują się wyjątkowo trudnym środowiskiem pracy, które bezpośrednio wpływa na trwałość elektroniki. Układy sterowania w odlewniach żeliwa są stale narażone na wszechobecny pył, silne drgania mechaniczne pochodzące od stacji przerobu mas oraz skrajne obciążenia termiczne. Zdarza się, że temperatura otoczenia w pobliżu pieców osiąga wartości rzędu 40°C, co zmusza projektantów do stosowania specjalistycznych rozwiązań. W takich warunkach sprawdza się obudowa o podwyższonej szczelności, na przykład w klasie IP54 lub wyższej, w zależności od strefy zapylenia.
Odprowadzanie ciepła z wnętrza zamkniętej szafy wymaga zastosowania odpowiednich systemów wentylacyjnych. Do chłodzenia elektroniki zazwyczaj wykorzystuje się wydajne wentylatory filtrujące lub wymienniki ciepła. Ich głównym zadaniem jest utrzymanie bezpiecznej temperatury wewnętrznej, na przykład w docelowym przedziale 30–35°C. Z kolei elementy szczególnie wrażliwe na wstrząsy pochodzące z linii formierskich mocuje się przy użyciu wibroizolatorów lub wzmocnionych płyt montażowych, chroniąc wrażliwe styki przed mechanicznymi uszkodzeniami.
Samo zabezpieczenie sprzętu to tylko połowa sukcesu, ponieważ równie ważne pozostaje prawidłowe oznakowanie całego układu. Trwałe i czytelne etykiety na przewodach oraz aparaturze muszą opierać się działaniu smarów, wysokiej temperatury i środków czyszczących. Kompletna dokumentacja powykonawcza ułatwia późniejszą diagnostykę przez służby utrzymania ruchu, oferując zaktualizowane schematy i rzeczywistą listę kablową. Szybki dostęp do przejrzystych instrukcji serwisowych drastycznie skraca czas reakcji inżynierów na ewentualne usterki.
Model zakładający maksymalne przeniesienie prac instalacyjnych do warsztatu zdaje egzamin tylko wtedy, gdy opiera się na bezbłędnych danych wejściowych. Nawet najbardziej rygorystyczne procedury testowe nie zrekompensują luk powstałych na etapie tworzenia założeń technologicznych dla danej instalacji. Sukces całego procesu wdrożeniowego wymaga ścisłej współpracy projektantów z inżynierami odpowiedzialnymi za fizyczny montaż układów sterowania.
Spółka Wamatech, realizując kompletne linie technologiczne dla przemysłu odlewniczego, wdraża rygorystyczne standardy testowania aparatury jeszcze przed jej wysyłką do klienta. Znajomość specyfiki pracy w wymagających warunkach przemysłowych sprawia, że docelowa prefabrykacja rozdzielnic elektrycznych i szaf sterowniczych uwzględnia skuteczną ochronę przed drganiami oraz pyłem. Wcześniejsze poddanie całego systemu próbom funkcjonalnym redukuje konieczność głębokiej ingerencji w obwody na hali produkcyjnej. Takie podejście do montażu gwarantuje stabilną pracę zautomatyzowanych urządzeń formierskich przez wiele lat eksploatacji.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Kueper Polska Sita przemysłowe
Przemysłowe maszyny woj. opolskie46-083 Stare Siołkowice, Młyńska 41D
-
-
Ninacar- Warsztat samochodowy
Wózki przemysłowe, transportowe woj. wielkopolskie62-050 Mosina, Krasickiego 19
-
Hydro-Precyzja P.H.U. Janusz Cisak
Hydraulika - siłowa woj. pomorskie83-000 Pruszcz Gdański, Kowalska 3
Przeczytaj także
-
 Wyposażenie przemysłu
Jak optymalizacja systemu transportowego z wykorzystaniem transporterów taśmowych zwiększa wydajność?
Efektywność w procesach produkcyjnych jest kluczowa dla osiągnięcia konkurencyjności na rynku. Nowoczesne rozwiązania transportowe, takie jak transportery taśmowe, odgrywają istotną rolę w...
-
 Elektrotechnika
Jak dobrać filtry wyższych harmonicznych do aplikacji przemysłowych?
Filtry wyższych harmonicznych odgrywają kluczową rolę w przemyśle, eliminując niepożądane składowe harmoniczne z sieci elektroenergetycznej. Problematyka jakości energii elektrycznej staje się coraz...
-
 Wyposażenie przemysłu
Wpływ transportu palet na miejską logistykę
Transport palet kształtuje miejską logistykę poprzez standaryzację ładunków oraz zwiększanie efektywności załadunku. Systemy paletowe wpływają na szybkość dostaw, koszty operacyjne i ślad węglowy...
-
 Wyposażenie przemysłu
Czy warto inwestować w używane windy samochodowe?
Inwestowanie w używane windy samochodowe może być opłacalne, jeśli uwzględnimy kluczowe kwestie. Należy zastanowić się nad rodzajem urządzenia oraz jego stanem technicznym. Korzyści z posiadania...